
Khi tìm kiếm vật liệu làm dao và dụng cụ cắt gọt, câu hỏi thép t10 là gì thường xuất hiện bởi sự cân bằng giữa độ cứng và độ dai. Thép T10 (hay 1.1545, C105W1 theo tiêu chuẩn quốc tế) là thép dụng cụ carbon cao với hàm lượng carbon 0.95-1.05%, thuộc nhóm thép carbon không hợp kim dùng làm dụng cụ cắt, dao, khuôn mẫu và lò xo. Sau nhiệt luyện tôi cứng (quenching) ở 780-800°C trong dầu và ram (tempering) ở 180-220°C, T10 đạt độ cứng 60-62 HRC (Rockwell C scale), cân bằng giữa độ sắc bén và độ bền va đập. Với giá thành rẻ hơn thép hợp kim cao cấp 40-60%, T10 chiếm 20-30% thị phần thép dụng cụ tại Việt Nam, được ưa chuộng trong sản xuất dao thủ công, dao phay, mũi khoan, đục, dũa và lò xo chịu lực cao. Bài viết này sẽ phân tích chi tiết về thành phần, nhiệt luyện và ứng dụng của thép T10.
Thép T10 Là Gì Định Nghĩa Và Phân Loại
Khái Niệm Thép T10
Thép T10 là ký hiệu theo tiêu chuẩn GOST (Liên Xô cũ), vẫn được sử dụng rộng rãi tại Việt Nam và các nước Đông Âu:
Ý nghĩa ký hiệu:
– T: Tool steel (Thép dụng cụ, по-русски “Инструментальная сталь”)
– 10: Hàm lượng carbon 1.0% (0.95-1.05%)
Tên gọi tương đương quốc tế:
| Tiêu chuẩn | Ký hiệu | Quốc gia |
|---|---|---|
| GOST | T10 (У10) | Nga, Việt Nam |
| EN | 1.1545, C105W1 | Châu Âu (EN 10027-2) |
| DIN | C105W1 | Đức |
| AISI/SAE | W1-10, 1095 | Mỹ |
| JIS | SK85 | Nhật Bản |
| GB | T10 | Trung Quốc |
Phân loại:
– Nhóm: Thép carbon dụng cụ (carbon tool steel)
– Loại: Không hợp kim (unalloyed)
– Cấp độ: Trung bình-cao (0.95-1.05% C)
– Ứng dụng: Dụng cụ cắt, dao, khuôn, lò xo
Thành Phần Hóa Học
Theo GOST 1435-99:
| Nguyên tố | Hàm lượng (%) | Vai trò |
|---|---|---|
| C (Carbon) | 0.95-1.05% | Tạo độ cứng, độ sắc |
| Si (Silicon) | 0.17-0.33% | Khử oxy, tăng độ đàn hồi |
| Mn (Manganese) | 0.17-0.28% | Tăng độ bền, khả năng tôi |
| P (Phosphorus) | ≤ 0.025% | Tạp chất, giảm độ dẻo dai |
| S (Sulfur) | ≤ 0.020% | Tạp chất, giảm độ dẻo dai |
| Cr (Chromium) | ≤ 0.15% (dư) | Tạp chất dư, không chủ ý thêm |
| Ni (Nickel) | ≤ 0.20% (dư) | Tạp chất dư |
| Cu (Copper) | ≤ 0.20% (dư) | Tạp chất dư |
| Fe (Iron) | Phần còn lại | Nền kim loại (98-99%) |
Đặc điểm thành phần:
– Carbon cao (0.95-1.05%): Gần cận eutectoid (0.77% C) và hypereutectoid
– Hợp kim thấp: Không chứa Cr, Mo, V, W (khác thép hợp kim)
– Tạp chất thấp: P+S < 0.045% (chất lượng tốt)
So sánh với cấp T khác:
| Cấp thép | Carbon (%) | Độ cứng (HRC) | Ứng dụng chính |
|---|---|---|---|
| T7 (У7) | 0.65-0.74% | 56-58 HRC | Búa, đục, kéo cắt sắt |
| T8 (У8) | 0.75-0.84% | 58-60 HRC | Đục gỗ, dao phay thô |
| T10 (У10) | 0.95-1.05% | 60-62 HRC | Dao, mũi khoan, dũa |
| T12 (У12) | 1.15-1.25% | 62-64 HRC | Dũa, dao cạo, dao phẫu thuật |
| T13 (У13) | 1.25-1.35% | 63-65 HRC | Dao cạo, lưỡi cạo râu |
Cấu Trúc Tổ Chức Kim Loại
Ở trạng thái ủ (annealed):
– Cấu trúc: Ferrite + Pearlite + Cementite thứ cấp (Fe₃C)
– Tỷ lệ: ~10% ferrite + ~70% pearlite + ~20% cementite
– Độ cứng: 180-220 HB (Brinell)
– Tính chất: Mềm, dễ gia công cắt gọt
Sau tôi cứng (quenched):
– Cấu trúc: Martensite + Cementite dư + Austenite dư (retained austenite 5-15%)
– Martensite: Cấu trúc kim cương (BCT – Body-Centered Tetragonal)
– Độ cứng: 64-66 HRC (trước ram, rất cứng và giòn)
Sau ram (tempered):
– Cấu trúc: Tempered martensite + Carbide mịn
– Độ cứng: 60-62 HRC (sau ram 180-220°C)
– Tính chất: Cân bằng độ cứng và độ dai
Biến thái pha:
– Nhiệt độ A₁ (eutectoid): 723°C
– Nhiệt độ Ac₁ (bắt đầu austenite hóa): 730-750°C
– Nhiệt độ Ac₃ (hoàn thành austenite hóa): 780-800°C
– Nhiệt độ Ms (bắt đầu martensite): 200-240°C
– Nhiệt độ Mf (kết thúc martensite): 50-100°C
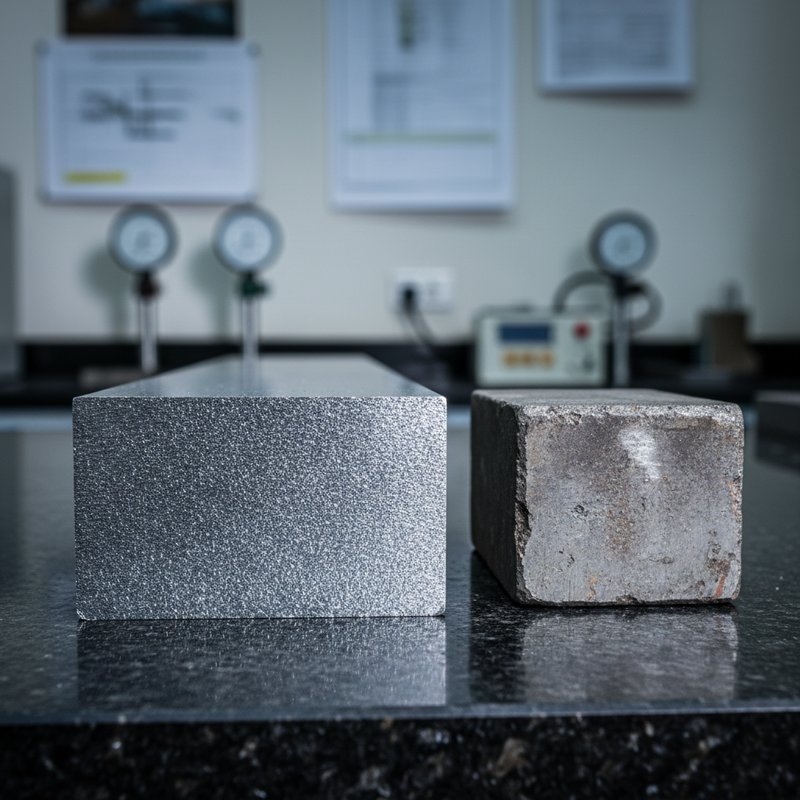
Quy Trình Nhiệt Luyện Thép T10
Ủ Làm Mềm (Annealing)
Mục đích:
– Làm mềm thép sau cán nóng hoặc rèn
– Giảm độ cứng xuống 180-220 HB
– Tạo cấu trúc pearlite đồng đều, dễ gia công cắt gọt
Quy trình:
Bước 1: Nung nóng:
– Nhiệt độ: 740-760°C (trên Ac₁ 10-30°C)
– Tốc độ nung: 100-150°C/giờ
– Thời gian giữ nhiệt: 1-2 giờ tùy kích thước (1 giờ cho 25mm, 2 giờ cho 50mm)
Bước 2: Làm nguội chậm:
– Tốc độ: 20-30°C/giờ từ 740°C → 600°C
– Làm nguội: Trong lò tắt hoặc chôn trong vôi, cát, tro trấu
– Thời gian: 10-15 giờ cho 25mm, 20-30 giờ cho 50mm
Kết quả:
– Độ cứng: 180-220 HB
– Cấu trúc: Pearlite dạng hạt mịn (granular pearlite)
– Khả năng gia công: Tốt, có thể tiện, phay, khoan
Tôi Cứng (Quenching)
Mục đích:
– Tăng độ cứng lên 64-66 HRC
– Tạo cấu trúc martensite
Quy trình:
Bước 1: Nung nóng austenite hóa:
– Nhiệt độ: 780-800°C (trên Ac₃ 20-30°C)
– Môi trường: Lò muối, lò khí bảo vệ (argon/nitrogen) để tránh oxy hóa
– Thời gian giữ nhiệt:
– 5-10mm: 5-10 phút
– 10-25mm: 10-20 phút
– 25-50mm: 20-40 phút
– Công thức: t (phút) = 1 × D (mm) hoặc 0.8-1.0 phút/mm
Bước 2: Tôi nhanh:
– Môi chất: Dầu khoáng (mineral oil) 40-60°C
– Hoặc: Dầu tôi chuyên dụng (quenching oil)
– Không dùng nước: Nứt, biến dạng
– Tốc độ làm nguội: 200-400°C/giây (vùng martensite Ms-Mf)
– Thời gian: Ngâm cho đến khi nguội hẳn (< 100°C)
Bước 3: Làm sạch:
– Rửa dầu bằng xăng hoặc dung dịch kiềm
– Kiểm tra độ cứng: 64-66 HRC (trước ram)
Lưu ý:
– Không nung quá nhiệt (> 820°C): Hạt thô, giòn
– Không giữ nhiệt quá lâu: Oxy hóa, khử carbon bề mặt
– Làm nguội đều: Tránh biến dạng, nứt
Ram (Tempering)
Mục đích:
– Giảm độ giòn của martensite
– Tăng độ dai, giảm ứng suất dư
– Đạt độ cứng làm việc 60-62 HRC
Quy trình:
Bước 1: Nung nóng ram:
– Nhiệt độ: 180-220°C tùy độ cứng mong muốn
– 180°C: 62-63 HRC (dao cạo, dũa)
– 200°C: 60-62 HRC (dao, mũi khoan)
– 220°C: 58-60 HRC (đục, kéo)
– Thời gian: 1-2 giờ (giữ nhiệt đủ lâu)
– Môi trường: Không khí, lò điện
Bước 2: Làm nguội:
– Làm nguội: Không khí tự nhiên
– Không làm nguội nhanh: Không cần thiết ở nhiệt độ thấp
Bước 3: Ram lần 2 (khuyến nghị):
– Lặp lại: Nung 180-220°C thêm 1 giờ
– Mục đích: Ổn định cấu trúc, giảm austenite dư
Quan hệ nhiệt độ ram và độ cứng:
| Nhiệt độ ram (°C) | Độ cứng (HRC) | Ứng dụng |
|---|---|---|
| 150°C | 63-64 HRC | Dũa, dao cạo (độ sắc tối đa) |
| 180°C | 62-63 HRC | Dao phay, mũi khoan (cân bằng) |
| 200°C | 60-62 HRC | Dao thủ công, đục gỗ |
| 220°C | 58-60 HRC | Kéo, đục kim loại (độ dai cao hơn) |
| 250°C | 56-58 HRC | Lò xo chịu lực |
| 300°C | 50-54 HRC | Không khuyến nghị (mất độ cứng nhiều) |
Hiện tượng giòn ram (temper embrittlement):
– Vùng 250-350°C: Tránh ram trong vùng này (độ dai giảm đột ngột)
– Vùng 450-550°C: Tránh làm nguội chậm (austenite dư biến đổi)
Xử Lý Bề Mặt Nâng Cao
Tôi cảm ứng bề mặt (induction hardening):
– Nguyên lý: Nung nóng nhanh bề mặt bằng dòng điện cao tần (50-500 kHz)
– Độ sâu tôi: 1-5mm
– Độ cứng bề mặt: 62-64 HRC
– Lõi: Vẫn mềm 30-40 HRC (độ dai cao)
– Ứng dụng: Trục, bánh răng T10
Thấm carbon (carburizing):
– Không khuyến nghị: T10 đã có carbon cao (0.95-1.05%)
– Thấm carbon chỉ cho thép carbon thấp (< 0.3% C)
Thấm nitơ (nitriding):
– Nhiệt độ: 500-550°C trong 20-40 giờ
– Môi trường: Khí NH₃ (ammonia)
– Độ sâu: 0.2-0.5mm
– Độ cứng bề mặt: 700-900 HV (tương đương 60-65 HRC)
– Lợi ích: Chống mài mòn tốt hơn, không biến dạng (nhiệt độ thấp)
Phủ PVD/CVD:
– Lớp phủ: TiN (vàng), TiAlN (tím), CrN (bạc)
– Độ dày: 2-5 μm
– Độ cứng: 2,000-3,000 HV (HRC 70-80 tương đương)
– Lợi ích: Giảm ma sát, chống oxy hóa 500-600°C
– Ứng dụng: Mũi khoan, dao phay T10 cao cấp
Tính Chất Cơ Học Và So Sánh
Tính Chất Cơ Học Sau Nhiệt Luyện
Ở trạng thái ủ:
– Độ cứng: 180-220 HB (Brinell)
– Cường độ kéo: 600-800 MPa
– Giới hạn chảy: 350-450 MPa
– Độ giãn dài: 10-15%
– Độ dai va đập (Charpy): 30-50 J/cm²
Ở trạng thái tôi + ram (200°C):
– Độ cứng: 60-62 HRC (Rockwell C)
– Tương đương: 697-746 HV (Vickers), 650-700 HB (Brinell)
– Cường độ kéo: 1,800-2,200 MPa
– Giới hạn chảy: 1,500-1,900 MPa
– Độ giãn dài: 2-5%
– Độ dai va đập: 5-15 J/cm² (thấp, giòn)
– Mô đun đàn hồi: 210 GPa
Độ mài mòn:
– Chỉ số mài mòn: 0.5-1.0 (thấp = tốt)
– So với: Thép carbon thường 5-10 (kém hơn 5-10 lần)
– Tuổi thọ dao: 2-5 lần so với thép carbon thường
Giữ cạnh sắc (edge retention):
– Góc mài: 20-30° (dao), 15-20° (dao cạo)
– Tuổi thọ: 500-2,000 lần cắt (tùy vật liệu cắt)
– Mài lại: Sau 500-1,000 lần cắt gỗ cứng
So Sánh T10 Với T8 Và T12
T8 (У8, 1080, SK75):
– Carbon: 0.75-0.84%
– Độ cứng: 58-60 HRC
– Ưu điểm: Dẻo dai hơn T10, chịu va đập tốt
– Nhược điểm: Giữ sắc kém hơn T10
– Ứng dụng: Đục gỗ, dao phay thô, búa đục
T10 (У10, 1095, SK85):
– Carbon: 0.95-1.05%
– Độ cứng: 60-62 HRC
– Ưu điểm: Cân bằng độ cứng/độ dai, đa năng
– Nhược điểm: Trung bình cả hai (không xuất sắc về một mặt)
– Ứng dụng: Dao thủ công, mũi khoan, lò xo
T12 (У12, C125W1, SK95):
– Carbon: 1.15-1.25%
– Độ cứng: 62-64 HRC
– Ưu điểm: Giữ sắc tốt nhất, độ mài mòn thấp
– Nhược điểm: Giòn hơn, dễ gãy khi va đập
– Ứng dụng: Dũa, dao cạo, lưỡi cạo râu
Bảng so sánh:
| Đặc tính | T8 | T10 | T12 |
|---|---|---|---|
| Carbon (%) | 0.75-0.84 | 0.95-1.05 | 1.15-1.25 |
| Độ cứng (HRC) | 58-60 | 60-62 | 62-64 |
| Độ dai va đập (J/cm²) | 15-25 | 5-15 | 3-8 |
| Giữ cạnh sắc | 6/10 | 8/10 | 9/10 |
| Dễ mài sắc lại | 8/10 | 7/10 | 6/10 |
| Dễ nhiệt luyện | 9/10 | 8/10 | 7/10 |
| Giá (VNĐ/kg) | 35,000-45,000 | 40,000-50,000 | 45,000-55,000 |
Khi nào chọn loại nào:
– Chọn T8: Cần độ dai cao (đục, búa, dao chặt)
– Chọn T10: Cần cân bằng (dao đa năng, mũi khoan)
– Chọn T12: Cần độ sắc tối đa (dũa, dao cạo)
So Sánh T10 Với Thép Hợp Kim
T10 vs 9CrSi (CrSi tool steel):
9CrSi (SKS3 Nhật, O1 Mỹ):
– Thành phần: 0.85-0.95% C, 1.2-1.6% Cr, 1.0-1.4% Si
– Độ cứng: 58-62 HRC
– Ưu điểm: Biến dạng ít hơn T10 khi tôi, tôi dầu hoặc không khí
– Giá: 60,000-80,000 VNĐ/kg (cao hơn T10 50%)
– Ứng dụng: Khuôn chính xác, dao phay CNC
T10 vs SKD11 (D2 Mỹ, X153CrMoV12 EU):
SKD11:
– Thành phần: 1.4-1.6% C, 11-13% Cr, 0.8-1.2% Mo, 0.2-0.5% V
– Độ cứng: 58-62 HRC
– Ưu điểm: Chống mài mòn gấp 3-5 lần T10, chống oxy hóa 500°C
– Giá: 150,000-200,000 VNĐ/kg (cao hơn T10 4 lần)
– Ứng dụng: Khuôn dập, dao cắt kim loại công nghiệp
T10 vs Thép nhanh (HSS M2, SKH51):
M2 (HSS):
– Thành phần: 0.85% C, 4% Cr, 5% Mo, 6% W, 2% V
– Độ cứng: 62-66 HRC
– Ưu điểm: Chịu nhiệt 600°C (T10 chỉ 200°C), cắt tốc độ cao
– Giá: 300,000-500,000 VNĐ/kg (cao hơn T10 7-10 lần)
– Ứng dụng: Dao phay CNC, mũi khoan HSS
Kết luận:
– T10: Rẻ nhất, đủ dùng cho thủ công và công nghiệp nhẹ
– 9CrSi: Chính xác hơn, ít biến dạng
– SKD11: Bền gấp 3-5 lần, đắt gấp 4 lần
– HSS: Chịu nhiệt cao, cắt nhanh, đắt gấp 10 lần
Câu Hỏi Thường Gặp
Thép T10 Có Hàn Được Không?
Không khuyến nghị hàn T10 vì carbon cao 0.95-1.05%:
Vấn đề khi hàn:
Carbon tương đương (Ceq):
– Công thức: Ceq = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15
– T10: Ceq = 1.0 + 0.22/6 = 1.04% (rất cao)
– Ngưỡng hàn dễ: Ceq < 0.40% (thép xây dựng)
– Ngưỡng hàn khó: Ceq > 0.60% (cần ủ trước/sau hàn)
Rủi ro:
– Nứt nguội (cold cracking): 80-90% khả năng xảy ra
– Vùng ảnh hưởng nhiệt (HAZ) cứng và giòn (65-70 HRC)
– Mối hàn dễ bị nứt khi làm nguội hoặc chịu tải
Nếu bắt buộc phải hàn:
Bước 1: Ủ trước hàn:
– Nhiệt độ: 650-700°C
– Thời gian: 1-2 giờ
– Mục đích: Làm mềm, giảm ứng suất
Bước 2: Làm nóng trước hàn (preheat):
– Nhiệt độ: 300-400°C
– Duy trì: Trong suốt quá trình hàn
– Mục đích: Giảm tốc độ làm nguội, tránh martensite giòn
Bước 3: Hàn với que hàn chuyên dụng:
– Que hàn: E309 (inox), E312 (inox cao Ni) – không dùng que thép carbon
– Dòng hàn: Thấp 70-90A (giảm nhiệt đầu vào)
– Tốc độ: Chậm, đều
Bước 4: Ủ sau hàn:
– Nhiệt độ: 650-680°C
– Thời gian: 2-3 giờ
– Làm nguội: Chậm trong lò hoặc vôi
– Mục đích: Giảm ứng suất, tăng độ dai
Phương án thay thế:
– Hàn đắp (overlay welding): Hàn lớp Hardox hoặc inox 420 lên thép carbon thường
– Ghép cơ khí: Bu lông, hàn điểm điện trở (spot welding)
– Hàn vảy (brazing): Dùng đồng thau hoặc bạc (nhiệt độ < 900°C)
Thép T10 Giá Bao Nhiêu Một Kilogram?
Giá thép T10 tại Việt Nam (2026):
Thép T10 tròn (thanh tròn):
| Đường kính (mm) | Giá (VNĐ/kg) |
|---|---|
| φ6-10mm | 42,000-48,000 |
| φ12-20mm | 40,000-46,000 |
| φ22-30mm | 38,000-44,000 |
| φ32-50mm | 40,000-46,000 |
| φ50-100mm | 42,000-50,000 |
Thép T10 dẹt (thanh dẹt/thép lá):
| Kích thước (mm) | Giá (VNĐ/kg) |
|---|---|
| 3-5mm dày | 44,000-50,000 |
| 6-10mm dày | 42,000-48,000 |
| 12-20mm dày | 40,000-46,000 |
| 20-50mm dày | 42,000-50,000 |
Thép T10 vuông:
– 10×10 đến 50×50mm: 40,000-48,000 VNĐ/kg
So sánh giá các loại thép dụng cụ:
| Loại thép | Giá (VNĐ/kg) | Chênh lệch vs T10 |
|---|---|---|
| T8 | 35,000-45,000 | -12% |
| T10 | 40,000-50,000 | Chuẩn |
| T12 | 45,000-55,000 | +12% |
| 9CrSi (O1) | 60,000-80,000 | +50-60% |
| SKD11 (D2) | 150,000-200,000 | +300% |
| SKH51 (M2 HSS) | 300,000-500,000 | +650% |
| Inox 440C | 120,000-180,000 | +250% |
Yếu tố ảnh hưởng giá:
– Giá quặng sắt: Tăng 10 USD/tấn → tăng 200-300 VNĐ/kg thép
– Giá than cốc: Tăng 50 USD/tấn → tăng 150-250 VNĐ/kg
– Kích thước đặc biệt: Đường kính lẻ, chiều dài lẻ +10-20%
– Khối lượng mua: Lẻ < 50kg +10-15%, sỉ > 500kg -5-10%
– Nhập khẩu: Nga/Ukraine rẻ hơn Nhật/Đức 20-30%
Nơi mua:
– Chợ sắt thép: Hà Nội (Kim Giang, Trần Khát Chân), TP.HCM (Tân Bình, Bình Tân)
– Đại lý chuyên: Thép Hùng Cường, Thép Trường Thành, Thép Thành Phú
– Online: Sendo, Shopee, Lazada (nhỏ lẻ, giao tận nơi)
Làm Sao Phân Biệt T10 Và Thép Carbon Thường?
Phân biệt bằng các phương pháp sau:
1. Kiểm tra tia lửa mài (spark test):
Nguyên lý:
– Mài thép trên đá mài, quan sát tia lửa
– Carbon cao → tia lửa nhiều, bắn xa, có hoa văn sao
Thép carbon thường (0.2-0.5% C):
– Tia lửa: Dài, màu vàng cam
– Hoa văn: Ít hoặc không có
– Số lượng: Trung bình
T10 (0.95-1.05% C):
– Tia lửa: Ngắn, màu vàng sáng
– Hoa văn: Nhiều, bắn tỏa như pháo hoa
– Số lượng: Rất nhiều tia nhỏ
2. Thử tôi cứng đơn giản:
Quy trình:
1. Nung một đầu thanh thép đến đỏ sáng (800°C)
2. Nhúng nhanh vào nước
3. Thử cứng bằng giũa
Kết quả:
– Thép carbon thường: Giũa vẫn cắt được (cứng 30-40 HRC)
– T10: Giũa trượt, không cắt được (cứng 64-66 HRC)
3. Đo độ cứng bằng giũa:
Phương pháp:
– Dùng giũa vạch nhẹ lên bề mặt thép
– Quan sát vết xước
Kết quả:
– Thép xây dựng (CB300, CB400): Giũa tạo vết sâu dễ dàng
– T10 ủ (180-220 HB): Giũa tạo vết trung bình
– T10 tôi (60-62 HRC): Giũa trượt, không tạo vết
4. Kiểm tra từ tính:
Lưu ý:
– Cả T10 và thép carbon thường đều có từ tính (hút nam châm)
– Không phân biệt được bằng phương pháp này
– Chỉ phân biệt được với inox 304/316 (không từ tính)
5. Phân tích phổ (XRF):
Thiết bị:
– Máy XRF cầm tay: 50-200 triệu VNĐ
– Dịch vụ: 50,000-100,000 VNĐ/mẫu
Kết quả:
– Đo chính xác %C, %Mn, %Cr trong 10 giây
– Phân biệt rõ T8, T10, T12, và thép carbon thường
6. Kiểm tra tem nhãn và chứng từ:
Thép T10 chính hãng:
– Tem: In rõ “T10” hoặc “У10”, “C105W1”
– Giấy CO/CQ: Chứng nhận chất lượng, thành phần hóa học
– Nguồn gốc: Nga (MMK, NLMK), Trung Quốc (Baosteel)
– Giá: Không thể quá rẻ (< 30,000 VNĐ/kg nghi ngờ)
Thép T10 Có Chống Gỉ Không?
Không, T10 không chống gỉ vì không chứa chromium đủ:
Yêu cầu chống gỉ:
– Cần ≥ 10.5% Cr để tạo lớp passivation (Cr₂O₃)
– T10 chỉ có ≤ 0.15% Cr (tạp chất dư)
– Kết luận: T10 gỉ như thép carbon thường
Tốc độ ăn mòn:
Môi trường khô (độ ẩm < 60%):
– Tốc độ: 0.01-0.05 mm/năm
– Biểu hiện: Gỉ bề mặt nhẹ (màu nâu đỏ)
Môi trường ẩm (độ ẩm 70-90%):
– Tốc độ: 0.05-0.20 mm/năm
– Biểu hiện: Gỉ nặng, bong tróc
Môi trường ven biển:
– Tốc độ: 0.20-1.00 mm/năm
– Biểu hiện: Gỉ xuyên, thủng sau 2-5 năm
Bảo vệ chống gỉ:
Phương pháp 1: Sơn chống rỉ:
– Sơn lót: Epoxy 2 thành phần 80-100 μm
– Sơn phủ: Polyurethane (PU) 60-80 μm
– Tuổi thọ: 5-10 năm ngoài trời
Phương pháp 2: Mạ kim loại:
– Mạ kẽm: 10-20 μm (chống gỉ 3-5 năm)
– Mạ niken: 5-15 μm (chống gỉ 5-10 năm)
– Mạ chrome: 2-5 μm (chống gỉ + thẩm mỹ)
Phương pháp 3: Phosphat hóa + sơn:
– Phosphat hóa: Tạo lớp Fe₃(PO₄)₂ 2-5 μm
– Sơn: Epoxy hoặc PU
– Tuổi thọ: 10-15 năm
Phương pháp 4: Oiling (phủ dầu):
– Dầu khoáng hoặc dầu chống gỉ
– Phủ mỏng 0.01-0.05 mm
– Tuổi thọ: 6-12 tháng (cần phủ lại)
– Ứng dụng: Dao, dụng cụ trong kho
Bảo quản đúng cách:
– Môi trường: Khô ráo, độ ẩm < 60%
– Bao bọc: Giấy dầu, túi nilon hút ẩm (VCI paper)
– Thời gian: Kiểm tra 3-6 tháng/lần
– Sử dụng: Lau khô sau dùng, phủ dầu ngay
Ứng Dụng Thép T10 Trong Công Nghiệp
Dao Cắt Và Dụng Cụ Thủ Công
Dao thủ công:
Dao đa năng (utility knife):
– Kích thước: Lưỡi 8-15cm
– Độ cứng: 60-62 HRC
– Góc mài: 20-25° (cân bằng sắc/bền)
– Ứng dụng: Cắt thịt, rau, củ, trái cây
– Giá: 200,000-800,000 VNĐ
Dao chặt (cleaver):
– Kích thước: Lưỡi 15-20cm, dày 4-6mm
– Độ cứng: 58-60 HRC (ram 220°C để tăng độ dai)
– Góc mài: 25-30°
– Ứng dụng: Chặt xương, gà, vịt
– Giá: 300,000-1,500,000 VNĐ
Dao bào gỗ (plane blade):
– Kích thước: 5-8cm rộng, 0.5-2mm dày
– Độ cứng: 62-63 HRC (ram 180°C)
– Góc mài: 25-35°
– Ứng dụng: Bào gỗ, làm mộc
– Giá: 100,000-500,000 VNĐ
Dụng cụ cắt gọt:
Đục gỗ (wood chisel):
– Kích thước: 6-40mm rộng
– Độ cứng: 60-62 HRC
– Cạnh: Vát 25-30°
– Ứng dụng: Đục gỗ, khắc gỗ
– Giá: 80,000-400,000 VNĐ/cái
Kéo (scissors):
– Loại: Kéo vải, kéo giấy, kéo cắt tóc
– Độ cứng: 58-60 HRC (ram 220°C cho độ đàn hồi)
– Góc mài: 40-50° (kéo thường), 30-40° (kéo sắc)
– Giá: 50,000-500,000 VNĐ
Dụng Cụ Cắt Gọt Kim Loại
Mũi khoan (drill bit):
Mũi khoan xoắn (twist drill):
– Kích thước: φ1-20mm
– Độ cứng: 60-62 HRC
– Góc đỉnh: 118° (thép), 135° (inox)
– Phủ: Oxit đen hoặc TiN (vàng)
– Tốc độ cắt: 10-30 m/phút (thấp hơn HSS 50-100 m/phút)
– Tuổi thọ: 100-500 lỗ φ10mm trong thép C45
– Giá: 10,000-50,000 VNĐ/cái
Dao phay (milling cutter):
Dao phay đĩa (slotting cutter):
– Kích thước: φ50-150mm
– Độ dày: 2-10mm
– Độ cứng: 60-62 HRC
– Tốc độ cắt: 15-40 m/phút
– Ứng dụng: Phay rãnh, cắt đứt
– Giá: 200,000-1,000,000 VNĐ
Dũa (file):
Dũa răng thô:
– Loại: Dũa phẳng, dũa tròn, dũa tam giác
– Độ cứng: 62-64 HRC (ram 150-180°C)
– Mật độ răng: 20-40 răng/25mm
– Ứng dụng: Dũa thép, gang, nhôm
– Tuổi thọ: 500-2,000 lần dũa (tùy vật liệu)
– Giá: 30,000-150,000 VNĐ/cái
Lưỡi cưa:
Lưỡi cưa sắt:
– Kích thước: 250-300mm dài, 12-25mm rộng
– Độ dày: 0.6-1.0mm
– Độ cứng: 62-64 HRC
– Răng: 14-32 răng/inch
– Ứng dụng: Cưa thép, đồng, nhựa
– Giá: 15,000-50,000 VNĐ/lưỡi
Lò Xo Và Chi Tiết Đàn Hồi
Lò xo nén (compression spring):
Thông số:
– Đường kính dây: 0.5-10mm
– Đường kính lò xo: 5-100mm
– Độ cứng: 50-58 HRC (ram 250-300°C)
– Ứng suất cho phép: 800-1,200 MPa
– Số chu kỳ: 10,000-100,000 lần nén/dãn
Ứng dụng:
– Lò xo van động cơ: T10 hoặc SUP9 (51CrV4)
– Lò xo giảm chấn: T10 cho xe máy, ô tô dùng SUP9/SUP10
– Lò xo đồ chơi: T10 phổ biến
– Giá: 5,000-100,000 VNĐ/cái tùy kích thước
Lò xo dẹt (flat spring):
Lò xo lá (leaf spring):
– Độ dày: 3-15mm
– Độ rộng: 50-100mm
– Độ cứng: 50-56 HRC (ram 300-350°C)
– Ứng dụng: Giảm chấn xe tải nhỏ, xe kéo
Đai ốc và bu lông đặc biệt:
Bu lông cấp cao (grade 10.9, 12.9):
– Vật liệu: T10 hoặc 42CrMo4
– Độ cứng: 36-42 HRC (ram 400-450°C)
– Cường độ kéo: 1,000-1,200 MPa
– Ứng dụng: Bu lông động cơ, kết cấu chịu lực
Khuôn Và Dấu
Khuôm dập nguội (cold stamping die):
Loại khuôn:
– Khuôn cắt: Cắt tôn 0.5-3mm
– Khuôn dập: Dập hình, tạo hình kim loại
– Độ cứng: 58-62 HRC
– Tuổi thọ: 10,000-100,000 sản phẩm
Con dấu (stamp, punch):
Con dấu chữ/số:
– Kích thước: 2-10mm cao chữ
– Độ cứng: 60-62 HRC
– Ứng dụng: Đóng dấu kim loại, da, gỗ
– Giá: 50,000-300,000 VNĐ/bộ
Khuôn tiêm nhựa nhỏ:
Hạn chế:
– T10 không chống gỉ → không phù hợp nhựa có axit
– Nhiệt độ làm việc: < 200°C (thấp hơn H13 600°C)
– Chỉ dùng: Khuôn nhỏ, sản lượng thấp (< 10,000 sản phẩm)
Lưu Ý Khi Gia Công T10
Gia công cắt gọt:
Ở trạng thái ủ (180-220 HB):
– Tốc độ cắt: 20-40 m/phút (tiện, phay)
– Tốc độ khoan: 10-20 m/phút
– Dao: Dao thép gió (HSS) hoặc carbide
– Làm nguội: Dầu cắt hoặc nhũ tương
Ở trạng thái tôi (60-62 HRC):
– Không thể cắt bằng dao thường
– Mài: Đá mài Al₂O₃ (trắng) hoặc SiC (xanh)
– Tốc độ đá: 25-35 m/s
– EDM (gia công phóng điện): 0.1-0.5 mm/phút
– Laser, Waterjet: Có thể cắt được
Biến dạng khi nhiệt luyện:
Nguyên nhân:
– Ứng suất nhiệt (thermal stress)
– Ứng suất biến thái (transformation stress)
– Hình dạng không đối xứng
Giảm biến dạng:
– Thiết kế đối xứng
– Gia công thô → nhiệt luyện → mài tinh
– Dùng đồ gá khi tôi
– Tôi dầu (biến dạng ít hơn tôi nước 50-70%)