
Nhiệt độ nóng chảy của sắt là một trong những thông số vật lý quan trọng nhất trong ngành luyện kim và công nghiệp nặng. Với điểm nóng chảy 1538°C, sắt nguyên chất đòi hỏi nguồn nhiệt cực lớn để chuyển từ trạng thái rắn sang lỏng. Thông số này không chỉ ảnh hưởng đến quy trình đúc, rèn mà còn quyết định tính chất cơ học của các hợp kim thép. Trong thực tế sản xuất, nhiệt độ nóng chảy của sắt thay đổi đáng kể tùy thuộc vào hàm lượng carbon và các nguyên tố hợp kim hóa. Bài viết này phân tích chi tiết các yếu tố ảnh hưởng, so sánh với kim loại khác và ứng dụng thực tiễn trong công nghiệp hiện đại.
Nhiệt Độ Nóng Chảy Của Sắt Là Bao Nhiêu
Giá Trị Chuẩn Theo Hệ Đo Lường
Sắt nguyên chất (Fe) có nhiệt độ nóng chảy chính xác là 1538°C theo dữ liệu CODATA (Committee on Data for Science and Technology). Quy đổi sang các hệ đo lường khác:
- Độ Celsius: 1538°C
- Độ Kelvin: 1811 K
- Độ Fahrenheit: 2800°F
Đây là giá trị áp dụng cho sắt có độ tinh khiết trên 99.9% ở áp suất khí quyển tiêu chuẩn (101.325 kPa). Nhiệt ẩn nóng chảy của sắt là 13.81 kJ/mol hay 247.3 kJ/kg, nghĩa là cần cung cấp thêm 247.3 kJ năng lượng để chuyển 1 kg sắt từ rắn sang lỏng sau khi đã đạt 1538°C.
Các Pha Chuyển Đổi Của Sắt
Sắt có cấu trúc tinh thể phức tạp với nhiều pha allotropic:
| Pha | Cấu trúc | Khoảng nhiệt độ | Đặc điểm |
|---|---|---|---|
| α-Fe (Ferrite) | BCC | Dưới 912°C | Từ tính mạnh |
| γ-Fe (Austenite) | FCC | 912°C – 1394°C | Không từ tính |
| δ-Fe (Delta ferrite) | BCC | 1394°C – 1538°C | Ổn định ở nhiệt độ cao |
| Fe lỏng | – | Trên 1538°C | Trạng thái nóng chảy |
Điểm Curie của sắt ở 770°C đánh dấu sự mất từ tính của pha α-Fe, không phải điểm nóng chảy nhưng quan trọng trong xử lý nhiệt.
Nhiệt Độ Sôi Và Các Thông Số Liên Quan
Ngoài điểm nóng chảy, sắt còn có các thông số nhiệt quan trọng:
- Nhiệt độ sôi: 2862°C (3134 K)
- Nhiệt dung riêng: 0.449 J/(g·K) ở 25°C
- Độ dẫn nhiệt: 80.4 W/(m·K)
- Hệ số giãn nở nhiệt: 11.8 × 10⁻⁶ /K
Khoảng cách lớn giữa điểm nóng chảy và điểm sôi (1324°C) cho phép gia công sắt lỏng trong dải nhiệt độ rộng mà không lo bay hơi đáng kể.
Yếu Tố Ảnh Hưởng Đến Điểm Nóng Chảy Của Sắt
Hàm Lượng Carbon Và Nguyên Tố Hợp Kim
Carbon là nguyên tố ảnh hưởng mạnh nhất đến nhiệt độ nóng chảy của sắt. Theo giản đồ pha Fe-C:
| Hàm lượng Carbon | Loại vật liệu | Nhiệt độ nóng chảy |
|---|---|---|
| 0% | Sắt nguyên chất | 1538°C |
| 0.02 – 0.8% | Thép carbon thấp | 1450 – 1520°C |
| 0.8 – 2.1% | Thép carbon cao | 1370 – 1450°C |
| 2.1 – 4.3% | Gang | 1150 – 1300°C |
| 4.3% (eutectic) | Gang eutectic | 1147°C |
Điểm eutectic Fe-C ở 4.3% carbon và 1147°C là nhiệt độ thấp nhất mà hợp kim Fe-C có thể tồn tại ở trạng thái lỏng hoàn toàn.
Các nguyên tố hợp kim khác cũng ảnh hưởng đáng kể:
- Mangan (Mn): Giảm nhẹ điểm nóng chảy, tăng độ bền
- Crom (Cr): Tăng điểm nóng chảy 5-15°C mỗi 1%
- Niken (Ni): Giảm điểm nóng chảy 10-20°C mỗi 1%
- Molybden (Mo): Tăng điểm nóng chảy, cải thiện độ bền nhiệt
- Silicon (Si): Giảm điểm nóng chảy, tăng tính chảy loãng
Áp Suất Môi Trường
Điểm nóng chảy của sắt thay đổi theo áp suất với hệ số Clausius-Clapeyron:
- Tăng áp suất 1 GPa làm tăng điểm nóng chảy khoảng 30-35°C
- Ở lõi Trái Đất (áp suất 330-360 GPa), sắt nóng chảy ở khoảng 6000°C
- Trong điều kiện chân không, điểm nóng chảy giảm không đáng kể nhưng tốc độ bay hơi tăng mạnh
Độ Tinh Khiết Và Tạp Chất
Tạp chất trong sắt làm giảm điểm nóng chảy theo nguyên lý hạ điểm đông:
- Lưu huỳnh (S): Tạo pha FeS có điểm nóng chảy 1190°C, gây nứt nóng
- Phốt pho (P): Tạo pha Fe₃P có điểm nóng chảy 1048°C
- Oxy (O): Tạo oxit FeO có điểm nóng chảy 1377°C
Vì vậy, thép chất lượng cao yêu cầu hàm lượng S và P dưới 0.035% mỗi loại.
So Sánh Với Các Kim Loại Công Nghiệp Khác
Bảng So Sánh Nhiệt Độ Nóng Chảy
| Kim loại | Nhiệt độ nóng chảy (°C) | Nhiệt độ sôi (°C) | Khối lượng riêng (g/cm³) |
|---|---|---|---|
| Wolfram (W) | 3422 | 5555 | 19.25 |
| Molybden (Mo) | 2623 | 4639 | 10.22 |
| Titan (Ti) | 1668 | 3287 | 4.51 |
| Sắt (Fe) | 1538 | 2862 | 7.87 |
| Niken (Ni) | 1455 | 2913 | 8.91 |
| Đồng (Cu) | 1085 | 2562 | 8.96 |
| Nhôm (Al) | 660 | 2519 | 2.70 |
| Kẽm (Zn) | 420 | 907 | 7.14 |
| Chì (Pb) | 327 | 1749 | 11.34 |
| Thiếc (Sn) | 232 | 2602 | 7.29 |
Ý Nghĩa Trong Lựa Chọn Vật Liệu
Sắt có vị trí trung bình trong thang nhiệt độ nóng chảy kim loại công nghiệp:
Ưu điểm của điểm nóng chảy 1538°C:
– Đủ cao để chịu nhiệt trong hầu hết ứng dụng cơ khí (động cơ, lò hơi)
– Không quá cao nên chi phí nấu chảy chấp nhận được
– Cho phép đúc, rèn với thiết bị công nghiệp thông thường
So sánh ứng dụng:
– Wolfram (3422°C): Dây tóc bóng đèn, điện cực hàn – quá đắt cho kết cấu
– Nhôm (660°C): Nhẹ nhưng không chịu nhiệt cao
– Đồng (1085°C): Dẫn điện tốt nhưng mềm hơn sắt
Hợp Kim Thép Và Dải Nhiệt Độ Nóng Chảy
| Loại thép | Thành phần chính | Nhiệt độ nóng chảy |
|---|---|---|
| Thép carbon thấp | C 0.05-0.25% | 1505-1525°C |
| Thép carbon trung bình | C 0.25-0.60% | 1470-1505°C |
| Thép carbon cao | C 0.60-2.1% | 1370-1470°C |
| Thép không gỉ 304 | Cr 18%, Ni 8% | 1400-1450°C |
| Thép không gỉ 316 | Cr 16%, Ni 10%, Mo 2% | 1375-1400°C |
| Thép công cụ | Cr, Mo, W, V | 1340-1430°C |
| Thép Mn cao (Hadfield) | Mn 11-14% | 1350-1410°C |
Câu Hỏi Thường Gặp
Tại sao gang nóng chảy ở nhiệt độ thấp hơn sắt nguyên chất?
Gang chứa 2.1-4.3% carbon, tạo thành hệ eutectic Fe-C với điểm nóng chảy thấp nhất ở 1147°C (4.3% C). Carbon phá vỡ liên kết Fe-Fe trong mạng tinh thể, làm giảm năng lượng cần thiết để phá vỡ cấu trúc rắn. Đây là lý do gang được dùng trong đúc từ thời cổ đại vì dễ nấu chảy hơn thép.
Làm thế nào để đo nhiệt độ nóng chảy của sắt trong phòng thí nghiệm?
Phương pháp phổ biến nhất là phân tích nhiệt vi sai (DTA) hoặc nhiệt lượng quét vi sai (DSC). Mẫu sắt được nung nóng với tốc độ kiểm soát (thường 10°C/phút), thiết bị ghi nhận điểm bắt đầu và kết thúc nóng chảy qua sự thay đổi nhiệt dung. Pyrometer quang học cũng được dùng để đo trực tiếp nhiệt độ bề mặt kim loại nóng chảy.
Nhiệt độ lò cao luyện gang thép có đạt đến điểm nóng chảy của sắt không?
Lò cao truyền thống hoạt động ở 1500-2000°C tại vùng nóng nhất (trước mắt gió). Tuy nhiên, sắt trong lò cao tồn tại dạng gang (2.5-4.5% C) với điểm nóng chảy chỉ 1150-1300°C, thấp hơn nhiều so với sắt nguyên chất. Gang lỏng chảy xuống đáy lò và được tháo ra định kỳ.
Thép không gỉ có nhiệt độ nóng chảy khác thép carbon thường không?
Có, thép không gỉ thường có điểm nóng chảy thấp hơn 50-150°C so với thép carbon tương đương. Nguyên nhân là hàm lượng Niken (8-10%) và Crom (16-18%) cao. Ví dụ: thép không gỉ 304 nóng chảy ở 1400-1450°C, trong khi thép carbon thấp nóng chảy ở 1505-1525°C.
Ứng Dụng Trong Luyện Kim Và Đúc Thép
Công Nghệ Lò Điện Hồ Quang (EAF)
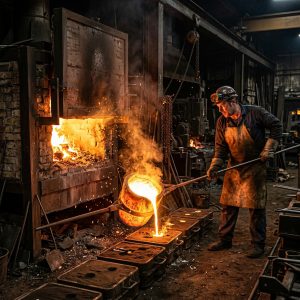
Lò điện hồ quang (Electric Arc Furnace) là công nghệ chủ đạo trong sản xuất thép hiện đại, chiếm 30% sản lượng toàn cầu:
Thông số vận hành:
– Nhiệt độ hồ quang: 3000-3500°C
– Nhiệt độ thép lỏng: 1600-1700°C (cao hơn điểm nóng chảy 60-160°C để đảm bảo tính chảy loãng)
– Công suất lò: 50-150 MW cho lò 100-150 tấn
– Thời gian nấu chảy: 40-60 phút/mẻ
– Tiêu hao điện: 350-450 kWh/tấn thép
Nhiệt độ cao hơn điểm nóng chảy giúp thép lỏng có độ nhớt thấp, dễ khuấy trộn và loại bỏ tạp chất.
Quy Trình Lò Thổi Oxy (BOF)
Lò thổi oxy (Basic Oxygen Furnace) xử lý gang lỏng từ lò cao thành thép:
Đặc điểm quy trình:
– Nhiệt độ gang nạp: 1300-1400°C
– Nhiệt độ thổi oxy: 2500-3000°C tại điểm tiếp xúc
– Nhiệt độ thép ra lò: 1650-1700°C
– Thời gian thổi: 15-20 phút
– Công suất: 200-400 tấn/mẻ
Phản ứng oxy hóa carbon (C + O → CO) tỏa nhiệt mạnh, tự cung cấp năng lượng để duy trì nhiệt độ trên điểm nóng chảy.
Đúc Liên Tục Và Kiểm Soát Nhiệt Độ
Trong đúc liên tục, kiểm soát nhiệt độ thép lỏng cực kỳ quan trọng:
- Nhiệt độ trung gian (tundish): 1540-1560°C
- Độ quá nhiệt (superheat): 15-30°C trên điểm liquidus
- Tốc độ làm nguội: 100-1000°C/phút trong khuôn
Độ quá nhiệt quá cao gây tốn năng lượng và mài mòn vật liệu chịu lửa; quá thấp gây đông đặc sớm và tắc nghẽn.
Quy Trình Nấu Chảy Sắt Trong Công Nghiệp
Chuẩn Bị Nguyên Liệu Và Phối Liệu
Nguyên liệu nấu chảy sắt thép bao gồm:
Nguyên liệu chính:
– Quặng sắt (Fe₂O₃, Fe₃O₄): Hàm lượng Fe 50-67%
– Thép phế (scrap): Nguồn sắt tái chế chính cho EAF
– Gang thỏi: Từ lò cao, C 3.5-4.5%
Chất trợ dung:
– Đá vôite (Cite(ite): Khử lưu huỳnh, tạo xỉ
– Fluorit (CaF₂): Tăng tính chảy loãng của xỉ
– Dolomite: Bảo vệ lớp lót lò
Chất khử:
– Than cốc: Khử oxit sắt trong lò cao
– Nhôm, ferrosilicon: Khử oxy hòa tan trong thép lỏng
Các Giai Đoạn Nấu Chảy
Giai đoạn 1 – Nung nóng (0-30 phút):
– Nhiệt độ tăng từ nhiệt độ phòng đến 1200°C
– Tiêu hao năng lượng lớn nhất
– Bắt đầu oxy hóa bề mặt thép phế
Giai đoạn 2 – Nóng chảy (30-50 phút):
– Nhiệt độ 1200-1550°C
– Hình thành bể kim loại lỏng
– Khuấy trộn bằng khí trơ hoặc điện từ
Giai đoạn 3 – Tinh luyện (50-70 phút):
– Nhiệt độ 1550-1700°C
– Khử carbon, phospho, lưu huỳnh
– Điều chỉnh thành phần hóa học
– Thêm hợp kim theo mác thép yêu cầu
Giai đoạn 4 – Rót thép (5-15 phút):
– Nhiệt độ 1550-1600°C
– Rót vào thùng rót (ladle) hoặc khuôn đúc
– Kiểm soát tốc độ rót tránh cuốn xỉ
Thiết Bị Đo Và Kiểm Soát Nhiệt Độ
Kiểm soát chính xác nhiệt độ nóng chảy đòi hỏi thiết bị chuyên dụng:
Pyrometer bức xạ:
– Đo nhiệt độ bề mặt từ xa (0.5-5m)
– Dải đo: 600-2000°C
– Độ chính xác: ±0.5-1%
– Thời gian đáp ứng: <1 giây
Cặp nhiệt điện nhúng:
– Loại B (Pt-Rh): Đo đến 1800°C
– Loại S (Pt-10%Rh): Đo đến 1600°C
– Đầu đo tiêu hao (dùng một lần) cho thép lỏng
– Độ chính xác: ±2-5°C
Hệ thống tự động hóa:
– PLC điều khiển công suất lò theo nhiệt độ mục tiêu
– SCADA giám sát toàn bộ quy trình
– Mô hình hóa nhiệt (thermal modeling) dự đoán thời gian nấu chảy
Việc hiểu rõ nhiệt độ nóng chảy của sắt và các yếu tố ảnh hưởng là nền tảng để tối ưu hóa quy trình luyện kim, giảm tiêu hao năng lượng và nâng cao chất lượng sản phẩm thép. Trong bối cảnh chuyển đổi xanh, công nghệ hydro khử trực tiếp (H-DRI) đang mở ra hướng đi mới với quy trình nấu chảy ở nhiệt độ thấp hơn và phát thải CO₂ gần bằng không.