
Khi lựa chọn vật liệu xây dựng, nhiều người thắc mắc sắt v và sắt hộp cái nào cứng hơn để đưa ra quyết định phù hợp với công trình. Cả hai loại thép này đều được sản xuất từ thép carbon thông thường với thành phần hóa học tương tự theo tiêu chuẩn TCVN 1651:2008 và JIS G3101, nhưng sự khác biệt về hình dạng tiết diện và cấu trúc hình học tạo nên những đặc tính chịu lực khác nhau. Độ cứng thực tế phụ thuộc vào nhiều yếu tố như độ dày thành, cấp thép sử dụng (SS400, SS490, A36), và quy trình nhiệt luyện. Bài viết này sẽ phân tích chi tiết về độ cứng, cường độ chịu lực và ứng dụng phù hợp của từng loại thép để giúp bạn có cái nhìn toàn diện.
Tổng Quan Về Sắt V Và Sắt Hộp
Đặc Điểm Cấu Tạo Sắt V
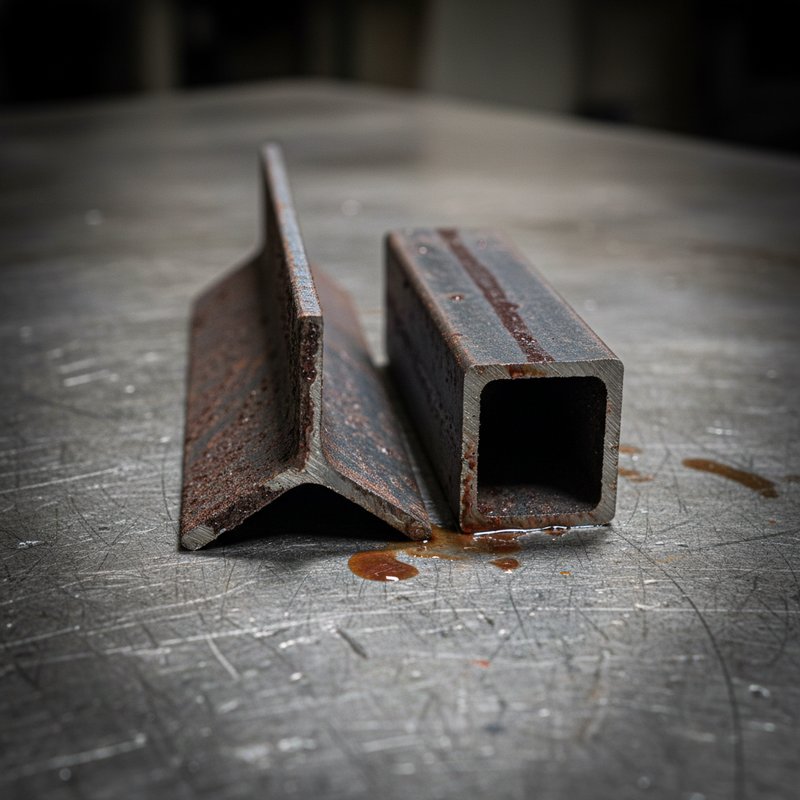
Sắt V hay thép góc (angle steel) có tiết diện chữ L với hai cạnh vuông góc nhau. Theo tiêu chuẩn TCVN 1656:2012 và JIS G3192, sắt V được phân loại thành hai dạng:
- Sắt V cân: Hai cạnh bằng nhau (ví dụ: 50x50mm, 75x75mm, 100x100mm)
- Sắt V không cân: Hai cạnh khác nhau (ví dụ: 50x30mm, 100x75mm, 150x90mm)
Độ dày thành phổ biến từ 3mm đến 20mm. Sắt V thường được sản xuất từ thép carbon SS400 (giới hạn chảy 245 MPa) hoặc SS490 (giới hạn chảy 325 MPa) theo JIS G3101. Trọng lượng dao động từ 1.12 kg/m (25x25x3mm) đến 27.3 kg/m (200x200x20mm).
Đặc Điểm Cấu Tạo Sắt Hộp
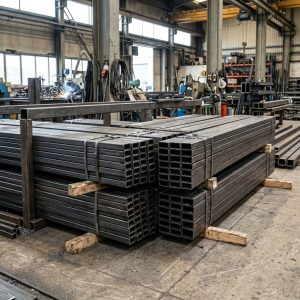
Sắt hộp (box steel, hollow section) có tiết diện chữ nhật hoặc vuông kín với bốn cạnh. Theo TCVN 7571:2006 và JIS G3466, sắt hộp được chia làm:
- Sắt hộp vuông: Bốn cạnh bằng nhau (20x20mm, 40x40mm, 100x100mm)
- Sắt hộp chữ nhật: Chiều dài và rộng khác nhau (40x20mm, 80x40mm, 150x100mm)
Độ dày thành từ 0.7mm đến 6mm cho hộp mạ kẽm, và 1.2mm đến 12mm cho hộp đen. Sắt hộp thường dùng thép SS400, SPHC (thép cán nóng), hoặc SPCC (thép cán nguội) theo JIS G3141. Trọng lượng từ 0.32 kg/m (10x20x0.7mm) đến 26.4 kg/m (100x200x6mm).
So Sánh Cấu Trúc Hình Học
| Đặc điểm | Sắt V | Sắt Hộp |
|---|---|---|
| Tiết diện | Chữ L (mở) | Chữ nhật/vuông (kín) |
| Bề mặt tiếp xúc | 2 mặt ngoài | 4 mặt ngoài + kín bên trong |
| Mômen quán tính | Thấp hơn với cùng khối lượng | Cao hơn nhờ cấu trúc hộp kín |
| Khả năng chống xoắn | Yếu hơn | Mạnh hơn 2-3 lần |
| Diện tích chịu lực | Tập trung ở hai cạnh | Phân bố đều trên 4 cạnh |
Cấu trúc hộp kín của sắt hộp tạo ra mômen quán tính lớn hơn 40-60% so với sắt V có cùng khối lượng, dẫn đến khả năng chịu uốn và chống xoắn vượt trội.
So Sánh Độ Cứng Giữa Sắt V Và Sắt Hộp
Độ Cứng Bề Mặt Thực Tế
Khi nói về độ cứng bề mặt (surface hardness), cả sắt V và sắt hộp có cùng giá trị nếu được sản xuất từ cùng cấp thép:
Thép SS400 (phổ biến nhất):
– Độ cứng Brinell: 120-140 HB
– Độ cứng Rockwell: 67-75 HRB
– Thành phần: C ≤0.20%, Mn ≤1.40%, P ≤0.050%, S ≤0.050%
Thép SS490:
– Độ cứng Brinell: 140-165 HB
– Độ cứng Rockwell: 75-85 HRB
– Giới hạn chảy: 325 MPa (cao hơn SS400 là 245 MPa)
Thép A36 (tiêu chuẩn ASTM A36/A36M):
– Độ cứng Brinell: 119-162 HB
– Giới hạn chảy: 250 MPa
– Cường độ kéo: 400-550 MPa
Như vậy, về mặt độ cứng bề mặt thuần túy, sắt V và sắt hộp không có sự khác biệt nếu cùng cấp thép. Độ cứng phụ thuộc vào thành phần carbon và quá trình nhiệt luyện, không phải hình dạng tiết diện.
Độ Cứng Kết Cấu (Structural Stiffness)
Độ cứng kết cấu đo lường khả năng chống biến dạng dưới tải trọng. Đây là yếu tố quan trọng hơn trong xây dựng:
Sắt hộp vượt trội hơn sắt V:
– Mômen quán tính của sắt hộp 100x100x4mm: Ix = Iy = 133.3 cm⁴
– Mômen quán tính của sắt V 100x100x10mm: Ix = 178 cm⁴, Iy = 57.5 cm⁴
– Tỷ số moment xoắn: Sắt hộp/Sắt V ≈ 2.5:1
Với cùng khối lượng thép, sắt hộp có độ cứng kết cấu cao hơn 40-70% nhờ:
– Tiết diện kín phân bố vật liệu xa tâm hơn
– Cân bằng mômen quán tính theo hai trục (Ix ≈ Iy)
– Khả năng chống xoắn vượt trội
Bảng So Sánh Chi Tiết
| Tiêu chí | Sắt V | Sắt Hộp |
|---|---|---|
| Độ cứng bề mặt (HB) | 120-165 HB (cùng cấp thép) | 120-165 HB (cùng cấp thép) |
| Độ cứng kết cấu | Trung bình | Cao hơn 40-70% |
| Khả năng chịu uốn | Tốt theo một trục | Tốt đồng đều cả hai trục |
| Khả năng chống xoắn | Yếu (tiết diện mở) | Mạnh (tiết diện kín) |
| Độ võng dưới tải | Cao hơn | Thấp hơn 30-50% |
| Giới hạn chảy (SS400) | 245 MPa | 245 MPa |
| Cường độ kéo (SS400) | 400-510 MPa | 400-510 MPa |
Các Yếu Tố Quyết Định Độ Cứng
Thành Phần Hóa Học Và Cấp Thép
Thành phần carbon là yếu tố chính ảnh hưởng đến độ cứng:
Thép carbon thấp (C ≤ 0.25%):
– Độ cứng: 100-150 HB
– Ứng dụng: Kết cấu thông thường, không yêu cầu độ cứng cao
– Ví dụ: SS400, A36, S235JR
Thép carbon trung bình (C 0.25-0.60%):
– Độ cứng: 150-200 HB
– Ứng dụng: Kết cấu chịu lực cao, cần độ cứng tốt
– Ví dụ: SS490, S355JR
Thép carbon cao (C 0.60-1.00%):
– Độ cứng: 200-300 HB (sau nhiệt luyện lên đến 600 HB)
– Ứng dụng: Dao cắt, khuôn mẫu, không dùng cho sắt V/hộp xây dựng
Ngoài carbon, các nguyên tố hợp kim cũng ảnh hưởng:
– Mangan (Mn 0.30-1.50%): Tăng độ cứng và cường độ kéo 10-15%
– Silic (Si 0.15-0.40%): Tăng độ đàn hồi và độ cứng nhẹ
– Photpho (P ≤0.05%): Tạp chất, quá nhiều giảm độ dẻo dai
Độ Dày Thành Và Kích Thước
Độ dày thành ảnh hưởng trực tiếp đến độ cứng kết cấu:
Sắt V:
– Thành mỏng (3-6mm): Dùng cho khung nhẹ, trang trí
– Thành trung bình (7-12mm): Kết cấu chịu lực trung bình
– Thành dày (13-20mm): Kết cấu chịu lực nặng, cột, dầm
Sắt hộp:
– Thành mỏng (0.7-1.5mm): Khung tường, trần, cửa, nội thất
– Thành trung bình (2-4mm): Khung mái, giàn giáo, cột trụ
– Thành dày (5-12mm): Cột chịu lực, dầm cầu, kết cấu công nghiệp
Tỷ lệ (kích thước/độ dày) tối ưu:
– Sắt hộp: 15:1 đến 30:1 cho độ cứng tốt
– Sắt V: 8:1 đến 15:1 (cạnh/độ dày)
Quy Trình Sản Xuất Và Nhiệt Luyện
Phương pháp sản xuất ảnh hưởng độ cứng:
Sắt V:
– Cán nóng (hot rolled) tại 900-1100°C: Độ cứng 120-140 HB
– Tôi (quenching) từ 850°C vào nước: Tăng độ cứng lên 180-220 HB
– Ram (tempering) ở 400-600°C: Điều chỉnh độ cứng 150-180 HB, tăng độ dai
Sắt hộp:
– Cán nguội (cold formed): Tăng độ cứng 10-15% so với cán nóng (130-155 HB)
– Hàn cao tần (ERW – Electric Resistance Welding): Vùng hàn có độ cứng 140-160 HB
– Mạ kẽm nhúng nóng: Không ảnh hưởng độ cứng thép, chỉ thêm lớp kẽm bảo vệ
Nhiệt luyện tăng cường:
– Thường hóa (normalizing) ở 900°C: Đồng đều cấu trúc, độ cứng 125-145 HB
– Ủ (annealing) ở 650-750°C: Giảm độ cứng xuống 110-130 HB, tăng độ dẻo dai
– Tôi cảm ứng bề mặt: Chỉ áp dụng cho ứng dụng đặc biệt, tăng độ cứng bề mặt lên 300-400 HB
Câu Hỏi Thường Gặp
Sắt V Và Sắt Hộp Loại Nào Chịu Lực Tốt Hơn?
Sắt hộp chịu lực tốt hơn sắt V khi so sánh cùng khối lượng thép. Với trọng lượng tương đương, sắt hộp có khả năng chịu uốn cao hơn 40-60% và chịu xoắn tốt hơn 2-3 lần nhờ cấu trúc tiết diện kín. Ví dụ, dầm sắt hộp 100x50x3mm (4.47 kg/m) chịu tải trọng uốn tốt hơn sắt V 100x100x7mm (10.6 kg/m) mặc dù nhẹ hơn 2.4 lần.
Tuy nhiên, sắt V có ưu thế khi chịu nén theo trục dọc (cột) hoặc cần liên kết bu lông dễ dàng nhờ hai mặt phẳng sẵn có. Trong kết cấu cột chịu nén, sắt V 150x150x15mm có diện tích tiếp xúc lớn hơn và dễ thi công hơn sắt hộp cùng khả năng chịu tải.
Tại Sao Sắt Hộp Thường Đắt Hơn Sắt V?
Sắt hộp đắt hơn sắt V 15-25% do quy trình sản xuất phức tạp hơn:
- Chi phí gia công: Sắt hộp cần uốn tấm thép thành 4 cạnh và hàn cao tần ERW, trong khi sắt V chỉ cần cán nóng đơn giản.
- Vật liệu: Sắt hộp mạ kẽm tiêu tốn thêm 20-40 g/m² kẽm (Z275 coating), tăng giá 8-12%.
- Kiểm soát chất lượng: Độ vuông góc và độ phẳng của sắt hộp yêu cầu kiểm tra chặt chẽ hơn (sai số ≤1mm/m theo TCVN 7571).
- Vận chuyển: Sắt hộp dễ móp méo hơn, cần đóng gói cẩn thận hơn.
Tuy nhiên, nếu tính theo hiệu quả chịu lực trên đồng vốn, sắt hộp có thể tiết kiệm 20-30% chi phí nhờ dùng ít thép hơn cho cùng khả năng chịu tải.
Làm Thế Nào Để Kiểm Tra Độ Cứng Thực Tế?
Kiểm tra độ cứng thực tế của sắt V và sắt hộp theo các phương pháp:
1. Phương pháp Brinell (HB) – phổ biến nhất:
– Dùng máy đo độ cứng Brinell ép bi thép đường kính 10mm với lực 3000 kgf
– Đo đường kính vết lõm, tra bảng tính HB
– Thép SS400 chuẩn: 120-140 HB
– Chi phí: 50,000-100,000 VNĐ/mẫu tại phòng Lab
2. Phương pháp Rockwell (HRB/HRC):
– Nhanh hơn Brinell, dùng cho kiểm tra nhanh
– HRB (Ball indenter) cho thép xây dựng: 67-85 HRB
– HRC (Cone indenter) cho thép đã tôi: 20-65 HRC
3. Phương pháp hiện trường đơn giản:
– Thả vật nặng 5kg từ độ cao 1m: Thép tốt không bị móp > 1mm
– Dùng đục tay: Thép SS400 để lại vết nhẹ, không tạo rãnh sâu
– Kiểm tra bằng nam châm: Thép xây dựng hút mạnh (khác với inox không từ tính)
Độ Cứng Có Ảnh Hưởng Đến Khả Năng Hàn Không?
Có, độ cứng và hàm lượng carbon ảnh hưởng trực tiếp đến khả năng hàn:
Thép carbon thấp (C ≤ 0.20%, HB 120-140):
– Hàn dễ dàng bằng hồ quang điện (SMAW), CO2 (GMAW), TIG (GTAW)
– Không cần ủ trước hàn
– Vùng ảnh hưởng nhiệt (HAZ) có độ cứng tương đương kim loại gốc
– Điện cực AWS E6013, E7018 phù hợp
Thép carbon trung bình (C 0.20-0.40%, HB 150-200):
– Cần làm nóng trước hàn ở 150-250°C để tránh nứt
– Vùng HAZ có độ cứng tăng 10-20% (martensit hóa nhẹ)
– Cần ram sau hàn ở 600°C trong 1-2 giờ
Thép carbon cao (C > 0.40%, HB > 200):
– Hàn rất khó, dễ nứt do martensit cứng giòn ở vùng HAZ
– Bắt buộc ủ trước/sau hàn
– Không dùng cho sắt V/hộp kết cấu thông thường
Sắt V và sắt hộp xây dựng thường dùng thép SS400 (C ≤ 0.20%) nên hàn rất tốt mà không cần xử lý nhiệt phức tạp.
Ứng Dụng Phù Hợp Theo Độ Cứng
Ứng Dụng Tối Ưu Cho Sắt V
Sắt V phù hợp với các ứng dụng tận dụng hai mặt phẳng vuông góc:
1. Kết cấu cột chịu nén:
– Cột khung nhà thép: Sắt V 150x150x12mm, 200x200x20mm
– Giới hạn chảy nén: 245 MPa (SS400)
– Ưu điểm: Diện tích đặt bệ rộng, dễ liên kết bu lông M20-M30
2. Khung giàn và giá đỡ:
– Giàn mái nhà: Sắt V 50x50x5mm, 75x75x6mm
– Giá kệ kho: Sắt V 40x40x4mm, 60x60x6mm
– Chịu lực: 2-5 tấn/m² tùy khoảng cách giằng
3. Góc gia cố và thanh nẹp:
– Góc tường: Sắt V 25x25x3mm, 30x30x3mm
– Nẹp cửa: Sắt V 40x40x4mm
– Gia cố khung gỗ: Sắt V 50x50x5mm
4. Đường ray và thanh trượt:
– Ray cổng trượt: Sắt V 100x100x10mm úp ngược làm ray
– Chịu tải động: 500-1000 kg tùy độ dày
Ứng Dụng Tối Ưu Cho Sắt Hộp
Sắt hộp tận dụng độ cứng kết cấu cao và thẩm mỹ tốt:
1. Khung cửa và cầu thang:
– Khung cửa sổ: Sắt hộp 40x20x1.2mm, 50x25x1.5mm
– Lan can cầu thang: Sắt hộp vuông 25x25x1.2mm, 30x30x1.5mm
– Khung cửa chính: Sắt hộp 80x40x2mm, 100x50x3mm
– Ưu điểm: Không cần hàn góc phức tạp, thẩm mỹ đẹp
2. Dầm nhịp lớn:
– Dầm mái kho xưởng: Sắt hộp 150x100x5mm, 200x100x6mm
– Nhịp: 6-12m mà không cần giằng giữa
– Khả năng chịu uốn: 15-40 kN·m tùy kích thước
– Vượt trội hơn sắt V 40-60% với cùng trọng lượng
3. Cột trụ cao tầng:
– Cột vuông cao tầng: Sắt hộp 100x100x4mm, 150x150x6mm
– Chiều cao: 3-6m mỗi đoạn
– Chịu nén: 200-600 kN tùy kích thước
– Ưu điểm: Độ cứng đồng đều mọi hướng, chống xoắn tốt
4. Khung bàn ghế và nội thất:
– Chân bàn văn phòng: Sắt hộp 40x40x1.5mm, 50x50x2mm
– Khung giường: Sắt hộp 60x30x2mm, 80x40x2.5mm
– Khung tủ: Sắt hộp 25x25x1.2mm
– Ưu điểm: Thẩm mỹ hiện đại, dễ sơn tĩnh điện
So Sánh Hiệu Quả Chi Phí
| Kết cấu | Giải pháp Sắt V | Giải pháp Sắt Hộp | Tiết kiệm |
|---|---|---|---|
| Dầm nhịp 8m, tải 5 kN/m | V 150x150x15mm (23kg/m) → 184kg | Hộp 150x100x5mm (18kg/m) → 144kg | -22% thép |
| Cột cao 4m, nén 200kN | 2 thanh V 100x100x10mm (27kg) | 1 hộp 120x120x5mm (18kg) | -33% thép |
| Khung cửa 2m x 1m | V 50x50x5mm (4.7kg) | Hộp 50x30x2mm (3.2kg) | -32% thép |
| Lan can 10m thẳng | V 40x40x4mm (12kg) | Hộp 30x30x1.5mm (9kg) | -25% thép |
Giá thép (2026): Sắt V SS400 = 15,000-17,000 VNĐ/kg, Sắt hộp mạ kẽm = 18,000-21,000 VNĐ/kg.
Lưu Ý Khi Lựa Chọn Giữa Hai Loại Thép
Yêu Cầu Kỹ Thuật Của Công Trình
Phân tích tải trọng chi tiết:
Tải trọng tĩnh (dead load):
– Sàn bê tông: 2,400 kg/m³ × độ dày
– Mái tôn: 5-8 kg/m² (tôn) + 25-35 kg/m² (xà gồ)
– Tường gạch: 240-360 kg/m² tùy loại
Tải trọng sống (live load):
– Nhà dân dụng: 200 kg/m² (TCVN 2737:1995)
– Kho hàng: 400-800 kg/m²
– Mái thường: 75 kg/m² (bảo trì)
– Mái công cộng: 150 kg/m²
Tải trọng gió (wind load):
– Áp lực gió: 83-139 kg/m² tùy khu vực (TCVN 2737:1995)
– Vùng ven biển: Hệ số 1.3-1.5
– Công trình cao tầng: Tăng 2-4% mỗi tầng
Chọn loại thép theo tải trọng:
– Tải trọng nhẹ (< 200 kg/m²): Sắt hộp mỏng 40x20x1.2mm
– Tải trọng trung bình (200-500 kg/m²): Sắt hộp 60x40x2mm hoặc sắt V 50x50x5mm
– Tải trọng nặng (> 500 kg/m²): Sắt hộp dày 100x50x4mm hoặc sắt V 100x100x10mm
– Tải trọng đặc biệt nặng (> 1000 kg/m²): Sắt V 150x150x15mm ghép đôi hoặc sắt hộp 200x100x6mm
Điều Kiện Môi Trường Và Bảo Vệ
Độ ẩm và ăn mòn:
Môi trường khô (độ ẩm < 60%):
– Sắt V đen: Tuổi thọ 20-30 năm với sơn chống rỉ thông thường
– Sắt hộp đen: Tuổi thọ 15-25 năm (ăn mòn bên trong khó kiểm tra)
– Khuyến nghị: Sơn lót epoxy 2 thành phần 80-100 μm
Môi trường ẩm (độ ẩm 60-85%):
– Sắt V: Cần sơn chống rỉ cao cấp (Jotun, Akzo Nobel)
– Sắt hộp mạ kẽm Z275: Tuổi thọ 25-40 năm không cần sơn
– Khuyến nghị: Kiểm tra hàng năm, sơn bổ sung vùng bong tróc
Môi trường ăn mòn nặng (ven biển, công nghiệp):
– Sắt V mạ kẽm nhúng nóng: 50-70 μm kẽm mỗi mặt (Z350-Z450)
– Sắt hộp inox 304: Cho môi trường hóa chất, chi phí cao hơn 4-6 lần
– Hệ thống chống ăn mòn: Mạ kẽm + sơn phủ polyurethane 120 μm
– Tuổi thọ: 50+ năm
Bảo vệ bề mặt chuyên biệt:
– Mạ kẽm điện phân: 7-15 μm, dùng cho nội thất
– Mạ kẽm nhúng nóng: 50-85 μm (Z275-Z350), công trình ngoại thất
– Sơn tĩnh điện: 60-80 μm, thẩm mỹ cao, độ bền trung bình
– Phốt phát hóa + sơn: Cho bề mặt tiếp xúc bê tông
Ngân Sách Và Tối Ưu Hóa Chi Phí
Phân tích chi phí toàn bộ (Total Cost of Ownership):
Chi phí ban đầu (2026):
– Sắt V đen SS400: 15,000-17,000 VNĐ/kg
– Sắt V mạ kẽm: 18,000-21,000 VNĐ/kg
– Sắt hộp đen: 16,000-18,500 VNĐ/kg
– Sắt hộp mạ kẽm Z275: 18,500-22,000 VNĐ/kg
Chi phí gia công và lắp đặt:
– Cắt: 5,000-8,000 VNĐ/mét
– Hàn: 15,000-25,000 VNĐ/mối (CO2 tự động)
– Khoan lỗ bu lông: 3,000-5,000 VNĐ/lỗ
– Sơn phủ: 20,000-35,000 VNĐ/m²
– Nhân công lắp dựng: 300,000-500,000 VNĐ/ngày (thợ kỹ thuật)
Chi phí bảo trì 10 năm:
– Sắt đen không sơn: 40-60% giá trị ban đầu (sơn lại 3-4 lần)
– Sắt mạ kẽm: 10-15% giá trị ban đầu (chỉ bảo dưỡng nhẹ)
– Thay thế cục bộ do ăn mòn: 5-20% với sắt đen, 0-3% với sắt mạ
Chiến lược tối ưu theo ngân sách:
Ngân sách thấp (< 200 triệu VNĐ cho 100m² khung):
– Dùng sắt V đen cho kết cấu chính (dễ kiểm tra, dễ thay)
– Sắt hộp mạ kẽm cho khung nhìn thấy (cửa, lan can)
– Tự sơn phủ để tiết kiệm 40-50% chi phí sơn
– Ưu tiên: An toàn kết cấu > Thẩm mỹ > Tuổi thọ
Ngân sách trung bình (200-500 triệu VNĐ):
– Kết hợp sắt V cho cột chịu nén nặng
– Sắt hộp mạ kẽm cho dầm và khung phụ (giảm 20-30% trọng lượng)
– Thuê thợ chuyên nghiệp hàn và sơn
– Tuổi thọ mục tiêu: 25-30 năm
Ngân sách cao (> 500 triệu VNĐ):
– Sắt hộp mạ kẽm cho toàn bộ kết cấu
– Hệ thống sơn chống ăn mòn cao cấp 3 lớp
– Thiết kế tối ưu hóa tiết diện bằng phần mềm (SAP2000, ETABS)
– Tuổi thọ mục tiêu: 50+ năm, bảo trì tối thiểu
Tính toán ví dụ cụ thể (nhà khung 1 tầng 100m²):
Phương án A – Sắt V toàn bộ:
– Cột: 8 thanh V 100x100x10mm × 4m = 320kg × 16,000 = 5,120,000 VNĐ
– Dầm: 60m V 150x150x12mm × 16.5kg/m = 990kg × 16,000 = 15,840,000 VNĐ
– Tổng thép: 1,310kg × 16,000 = 20,960,000 VNĐ
– Gia công + lắp: 8,000,000 VNĐ
– Sơn: 100m² × 30,000 = 3,000,000 VNĐ
– Tổng: 31,960,000 VNĐ
Phương án B – Sắt hộp tối ưu:
– Cột: 8 hộp 120x120x4mm × 4m = 224kg × 19,000 = 4,256,000 VNĐ
– Dầm: 60m hộp 150x100x5mm × 18kg/m = 1,080kg × 19,000 = 20,520,000 VNĐ
– Tổng thép: 1,304kg × 19,000 = 24,776,000 VNĐ (mạ kẽm Z275)
– Gia công + lắp: 9,000,000 VNĐ (phức tạp hơn 12%)
– Không cần sơn: 0 VNĐ
– Tổng: 33,776,000 VNĐ (+5.7%)
– Tiết kiệm 10 năm: 6,000,000 VNĐ (không sơn lại)
– ROI: Hoàn vốn sau 3 năm
Khả Năng Thi Công Và Bảo Trì
Yêu cầu kỹ năng thi công:
Sắt V:
– Hàn đơn giản hơn: Góc 90° tự nhiên, dễ cố định
– Thợ hàn trung cấp có thể làm tốt
– Liên kết bu lông dễ dàng: 2 mặt phẳng song song
– Điều chỉnh dễ: Cắt, bổ sung góc không phức tạp
– Thời gian: Nhanh hơn 15-20% so với sắt hộp
Sắt hộp:
– Hàn yêu cầu kỹ thuật cao: Tránh cong vênh, đảm bảo độ vuông
– Cần thợ hàn bậc cao cho mối ghép góc
– Liên kết bu lông phức tạp: Cần bạc tăng đơ hoặc bản mã
– Cắt chính xác: Sai số > 2° gây khó khăp nối
– Thời gian: Chậm hơn 15-20% do yêu cầu chính xác cao
Bảo trì định kỳ:
Sắt V:
– Kiểm tra hàng năm: Rỉ sét bề mặt, bong tróc sơn
– Sơn bổ sung: Mỗi 3-5 năm, chi phí 20,000-30,000 VNĐ/m²
– Thay thế cục bộ: Dễ cắt bỏ đoạn hỏng, hàn đoạn mới
– Gia cố: Hàn thêm thanh V song song hoặc góc chằng
Sắt hộp:
– Kiểm tra khó hơn: Ăn mòn bên trong không nhìn thấy
– Sơn bổ sung: Khó tiếp cận các mặt kín
– Thay thế: Phải tháo toàn bộ thanh, không sửa cục bộ dễ
– Gia cố: Cần hàn thanh hộp song song hoặc tấm đệm ngoài
Công cụ và thiết bị cần thiết:
Cắt:
– Sắt V: Máy cắt góc đơn giản, đĩa cắt 355mm
– Sắt hộp: Máy cắt chính xác, đĩa mỏng 1.2-1.6mm để tránh biến dạng
Hàn:
– Sắt V: Máy hàn CO2 thường (200-250A), điện cực E6013
– Sắt hộp mỏng: Máy hàn TIG (80-120A) cho thành < 2mm
– Sắt hộp dày: Máy hàn CO2 (180-220A), dây hàn 0.8-1.0mm
Đo kiểm:
– Thước thủy: Kiểm tra độ phẳng, độ dọc
– Ê ke: Kiểm tra góc vuông (sai số ≤ 1mm/m)
– Thước cặp: Đo độ dày thành (caliper 0-150mm)
– Máy đo độ cứng cầm tay: Kiểm tra độ cứng bề mặt (tùy chọn)